冻干机在药品生产中的关键应用与选型指南
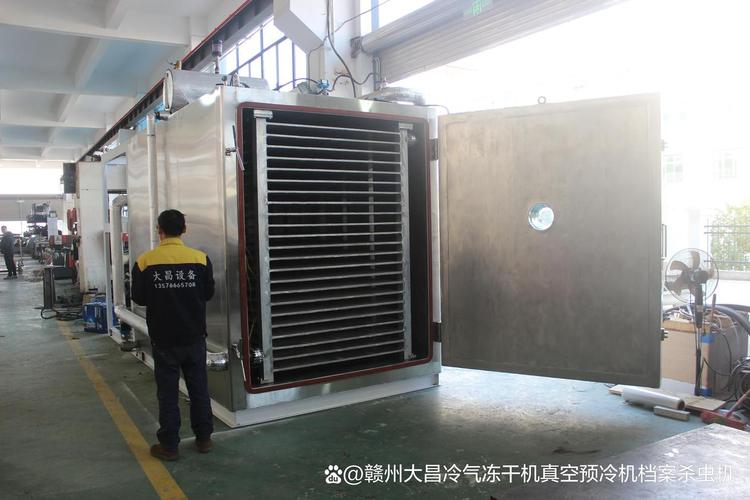
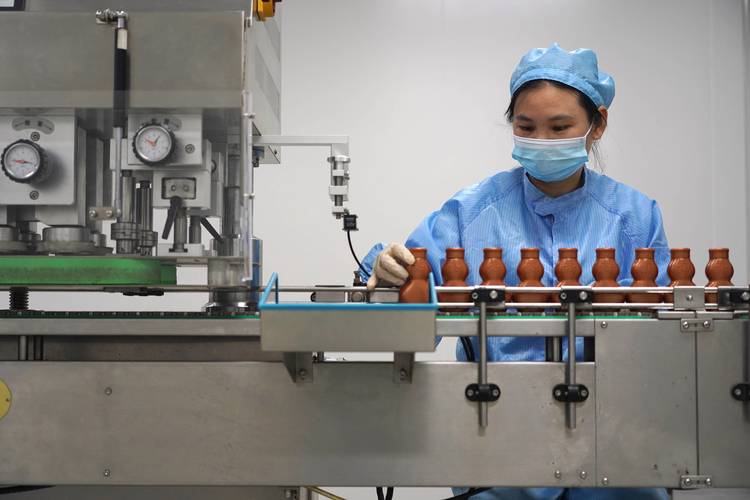
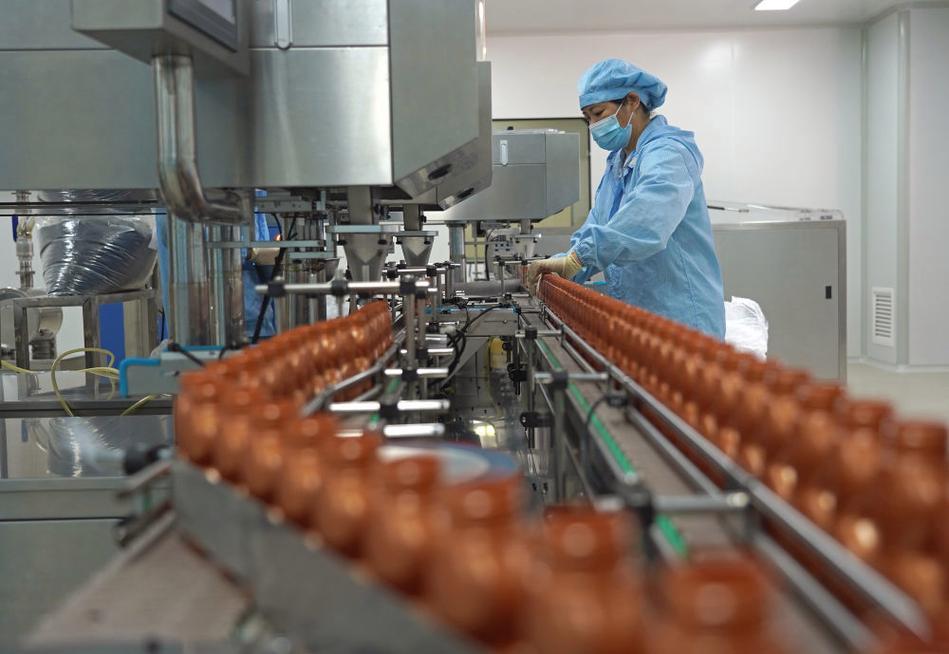
在制药行业,冻干技术(真空冷冻干燥)已成为保障药品稳定性与活性的核心工艺之一。无论是无菌注射剂、生物制品还是口崩片,医药冻干机都扮演着不可替代的角色。与此果蔬冻干机、食品冻干机等设备在其它领域广泛应用,但药品生产对冻干机的要求截然不同。本文围绕冻干机生产厂的选择、真空冷冻干燥机的技术要点,以及药品生产中的合规性展开分析。
一、医药冻干机与普通冻干机的本质区别
果蔬冻干机主要关注脱水效率与成本,而医药冻干机必须满足GMP(药品生产质量管理规范)要求:
- 材质与洁净度:与药品接触部分需采用316L不锈钢,内壁无死角,可在线清洗(CIP)和在线灭菌(SIP)。
- 控制系统:需具备审计追踪、电子签名功能,符合21 CFR Part 11法规。
- 验证文件:冻干机生产厂需提供DQ/IQ/OQ/PQ验证文件包。
- 真空泄漏率:药品冻干对真空度控制精度要求极高,通常要求泄漏率≤1×10⁻³ Pa·m³/s。
二、真空冷冻干燥机在药品生产中的工艺控制
真空冷冻干燥机通过预冻、升华干燥、解析干燥三个阶段完成药品冻干。关键参数包括:
- 共晶点温度:预冻温度需低于共晶点5-10℃,避免药品熔融。
- 搁板温度均一性:±1℃以内,保证批内一致性。
- 冷阱温度:通常≤-50℃,capture能力需匹配升华水量。
- 压力控制:通过掺气阀精确控制腔体压力,优化传热传质。
规模上,药品生产常用中试型冻干机和生产型冻干机。生产型冻干机搁板面积可达20-100㎡,需匹配自动进出料系统(如AGV或固定式小门)。
三、药品冻干的常见剂型与挑战
- 无菌注射剂:如抗生素、疫苗。需在B级洁净环境下灌装,冻干机需具备自动装载和 SIP 功能。
- 生物制品:如单抗、质粒DNA。对剪切力敏感,需优化冻干保护剂配方。
- 口崩片(Zydis技术):冻干后形成多孔结构,崩解时间<10秒,要求冻干机搁板温度均一性极高。
挑战主要在于:有机溶剂残留(如叔丁醇)、蛋白质聚集、以及冻干周期长导致的能耗成本。冻干机生产厂需提供工艺开发支持,帮助药企缩短周期。
四、如何选择冻干机生产厂
选择冻干机厂家时,药品生产企业应重点考察:
- 行业案例:是否服务于知名药企,有无通过FDA/EMA审计的项目。
- 研发能力:是否提供免费工艺摸索与放大服务。
- 售后服务:GMP再验证支持、备件供应速度。
- 合规文件:是否提供完整的FAT/SAT方案及19项验证文件。
- 扩展性:是否预留CIP/SIP接口,支持未来产能升级。
以某国内头部冻干机厂家为例,其生产型医药冻干机已出口至欧盟,具备自动加塞系统、在线称重(PAT)功能,可实时监控产品温度。采购方应要求厂家提供冻干机PQ方案,验证搁板温度均一性、真空保持能力、冷凝器性能等核心指标。
五、
冻干机、真空冷冻干燥机在药品生产中的应用,已从简单的脱水设备升级为集工艺、合规、自动化于一体的系统装备。果蔬冻干机强调性价比,而医药冻干机必须以药品质量为先。药企在立项时,应优先选择有药品行业成功案例的冻干机生产厂,通过联合工艺开发降低试错成本。随着连续冻干技术的成熟,未来药品冻干将向智能化、连续化方向演进,冻干机厂家也需持续创新以匹配法规与产能需求。
如若转载,请注明出处:http://www.hnhaopifu.com/product/41.html
更新时间:2026-10-23 20:46:41